Tóm tắt nội dung [Ẩn]
Hàn túi nhôm bị hở mép gần như luôn rơi vào một trong năm nhóm nguyên nhân: máy không đủ lực cho loại túi này, nhiệt chưa tới hoặc quá tay, nhấc ép quá sớm, mép túi bẩn hoặc nhăn, và vải Teflon cùng dây hàn đã xuống cấp. Đừng vội chỉnh máy lung tung. Hãy nhìn biểu hiện của đường hàn trước, vì mỗi biểu hiện chỉ đúng một nhóm nguyên nhân.
Túi nhôm, còn gọi là túi bạc hay túi màng nhôm, dày và cứng hơn túi nilon thông thường, lại gồm nhiều lớp màng ghép lại. Lớp trong cùng phải nóng chảy thì hai mép mới dính vào nhau. Chỉ cần một khâu trong chuỗi nhiệt, lực ép và thời gian ép lệch đi, đường hàn sẽ hở. Đây cũng là lý do cùng một chiếc máy hàn túi PE rất kín nhưng sang túi bạc lại bung mép.
| Biểu hiện | Nguyên nhân khả nghi nhất | Kiểm tra đầu tiên |
|---|---|---|
| Hở hoặc bung ở giữa mép, hai đầu vẫn dính | Nhiệt chưa tới, hoặc nhấc ép lên quá sớm khi mối hàn chưa nguội | Hàn thử lại với mức nhiệt cao hơn một nấc và giữ ép lâu hơn |
| Hở ở hai đầu mép, giữa vẫn dính | Mép túi chưa phẳng, lực ép dàn không đều, miệng túi dài gần bằng thanh hàn | Vuốt phẳng mép túi và kiểm tra lại cách đặt túi khi ép |
| Đường hàn nhăn, co dúm | Nhiệt quá cao so với độ dày túi, hoặc băng tải chạy quá chậm làm túi chịu nhiệt lâu | Giảm nhiệt một nấc, hoặc tăng tốc độ băng tải |
| Đường hàn cháy sun, giòn, dễ rách | Nhiệt quá cao trong thời gian dài, vải Teflon đã chai cứng | Giảm nhiệt từng nấc nhỏ và kiểm tra vải Teflon |
Bảng này giúp khoanh vùng nhanh. Phần dưới đây đi vào từng nguyên nhân và cách xử lý cụ thể cho từng loại máy.
Đây là nguyên nhân gốc rễ mà nhiều cơ sở gặp phải. Máy hàn dập tay vỏ nhựa loại nhỏ vốn sinh ra để hàn túi nilon mỏng trong gia đình. Mang nó đi ép túi nhôm dày, nhiệt không đủ sâu, đường hàn lại hẹp, ép mạnh tay thêm thìเสี่ยง hỏng cả biến áp và tay ép.
Dấu hiệu nhận biết: đã tăng nhiệt lên gần tối đa mà đường hàn vẫn chỉ dính hời hợt, kéo nhẹ là bung, và tình trạng này lặp lại với mọi túi chứ không riêng một vài túi lỗi.
Cách xử lý bền vững là đối chiếu lại nhu cầu với đúng dòng máy, theo cách chọn máy hàn miệng túi nhôm theo quy mô mà Kim Chí Bảo đã tổng hợp. Nếu vẫn đóng gói số lượng ít, hãy chọn dòng dập tay thân thép như máy hàn miệng túi dập tay PFS, vỏ sơn tĩnh điện, trọng lượng chưa tới 5kg, chịu được thao tác ép túi dày tốt hơn hẳn dòng vỏ nhựa. Còn khi sản lượng đã lớn, xem tiếp mục đổi máy ở cuối bài.
Túi nhôm cần nhiệt cao hơn túi nilon, nhưng cao bao nhiêu còn tùy độ dày và cấu tạo màng của từng lô túi. Vì vậy không có một con số nhiệt độ đúng cho mọi trường hợp, và thói quen vặn tối đa ngay từ đầu là sai lầm phổ biến nhất. Nhiệt quá tay không làm đường hàn chắc hơn, nó chỉ làm mép túi sun lại, giòn và dễ rách đúng chỗ vừa hàn.
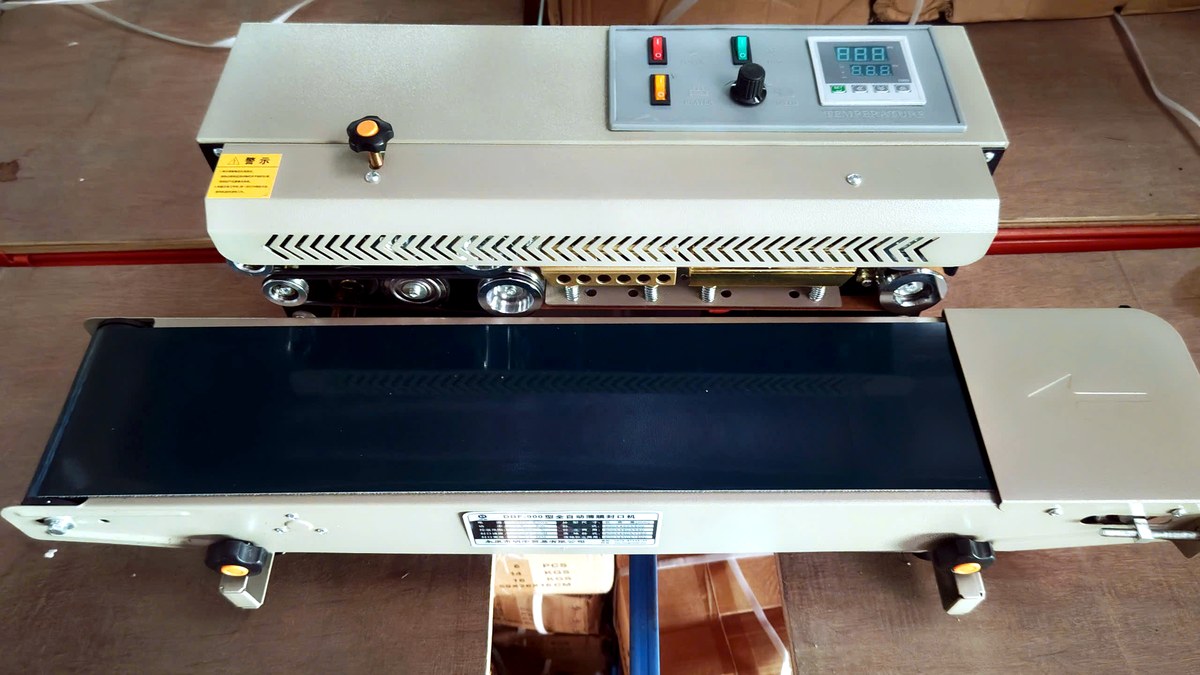
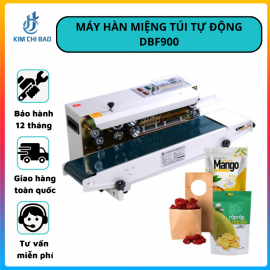
Cách chỉnh đúng là tăng dần từng nấc nhỏ, mỗi lần đổi một nấc thì hàn thử một túi và kéo kiểm tra. Với máy liên tục như máy hàn miệng túi liên tục DBF-900, dải nhiệt làm việc rộng từ 40 đến 300 độ C và hiển thị bằng đồng hồ điện tử trên bản điều khiển LED, nên việc tăng giảm từng mức nhỏ rất dễ kiểm soát. Ghi lại mức nhiệt vừa đạt cho loại túi đang dùng, lần sau cứ thế áp dụng, khỏi dò lại từ đầu.
Ngược lại, nếu đường hàn mềm, kéo nhẹ đã tách và bề mặt mối hàn chưa bóng đều, đó là dấu hiệu nhiệt chưa tới. Tăng nhiệt lên một nấc và thử lại, đừng tăng vọt nhiều nấc cùng lúc.
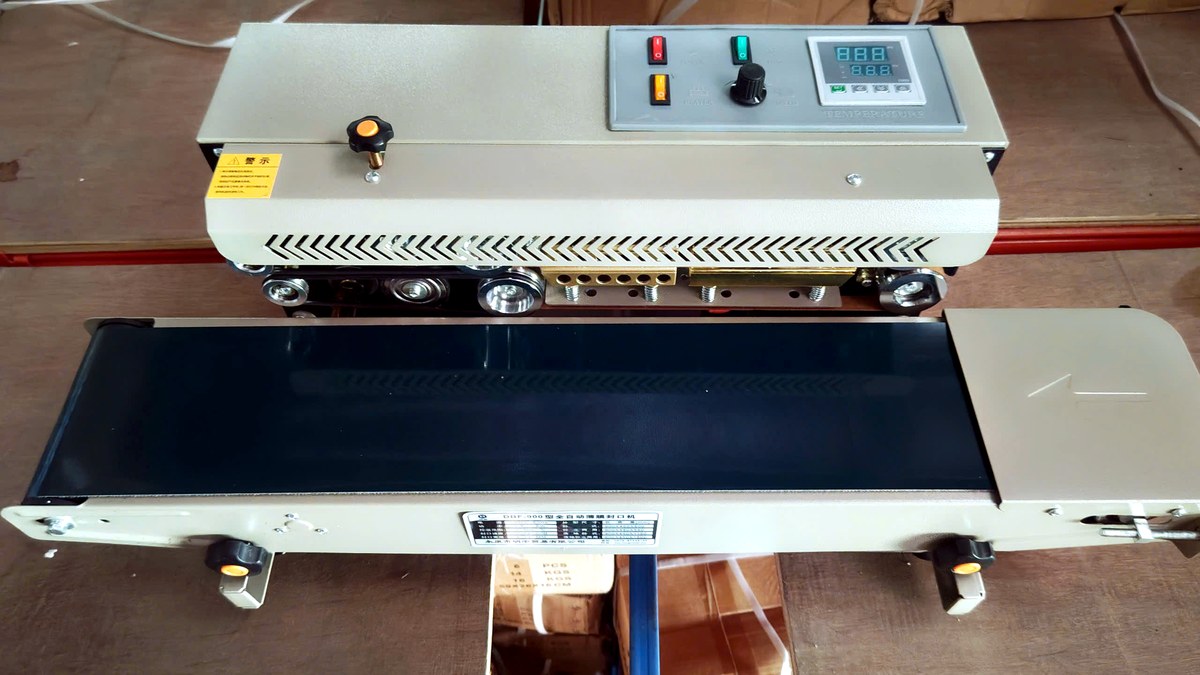
DBF-900 bản LED: chỉnh nhiệt điện tử, hợp xưởng hàn túi bạc số lượng lớn
Mối hàn cần thời gian để nguội và đông cứng dưới lực ép. Với máy dập tay và dập chân, khi đèn báo tắt không có nghĩa là mối hàn đã xong. Hãy giữ nguyên lực ép thêm khoảng 2 đến 3 giây rồi mới nhấc lên. Nhấc sớm là nguyên nhân rất hay gặp ở người mới, vì thao tác trông có vẻ đã hoàn thành nhưng lớp màng bên trong còn mềm, hai mép chưa kịp khóa vào nhau.
Với máy hàn liên tục, lỗi tương tự nằm ở tốc độ băng tải. Băng tải chạy càng nhanh, thời gian miệng túi nằm trong vùng nhiệt càng ngắn. Trên DBF-900, tốc độ băng tải chỉnh được từ 0 đến 12 m/phút. Khi hàn túi bạc dày mà đường hàn chưa kín, hãy giảm tốc độ băng tải xuống để túi chịu nhiệt lâu hơn, thay vì chỉ tăng nhiệt. Tăng nhiệt quá mức trong khi băng tải chậm lại dễ làm cháy mép túi ở phía ngoài.
Nguyên tắc chung cho cả hai trường hợp: mỗi lần chỉ thay đổi một yếu tố, hoặc nhiệt, hoặc thời gian, rồi mới đánh giá kết quả.
Nguyên nhân này đơn giản đến mức hay bị bỏ qua. Bột cà phê, vụn trà, dầu mỡ hoặc hơi nước dính ở vùng mép hàn sẽ tạo một lớp ngăn cách, khiến hai lớp màng không thể chảy dính trực tiếp vào nhau. Mép túi nhăn hoặc gập nếp cũng tạo khe hở nhỏ mà mắt thường khó thấy, hàn xong mới phát hiện túi xì hơi.
Thói quen cần có trước mỗi ca đóng gói:
Nếu chỉ một vài túi trong lô bị hở trong khi các túi khác vẫn kín, khả năng cao lỗi nằm ở chính những chiếc túi đó hoặc thao tác đặt túi, không phải ở máy.
Vải Teflon phủ trên thanh hàn có nhiệm vụ chống dính và truyền nhiệt đều. Sau một thời gian sử dụng, vải sẽ chai cứng, cháy đen hoặc rách. Khi đó nhiệt truyền không đều, chỗ quá nóng, chỗ chưa tới, và đường hàn bắt đầu lúc kín lúc hở dù thông số máy không thay đổi. Dây hàn mòn hoặc đứt ngầm cũng cho biểu hiện tương tự.
Cách kiểm tra và xử lý:
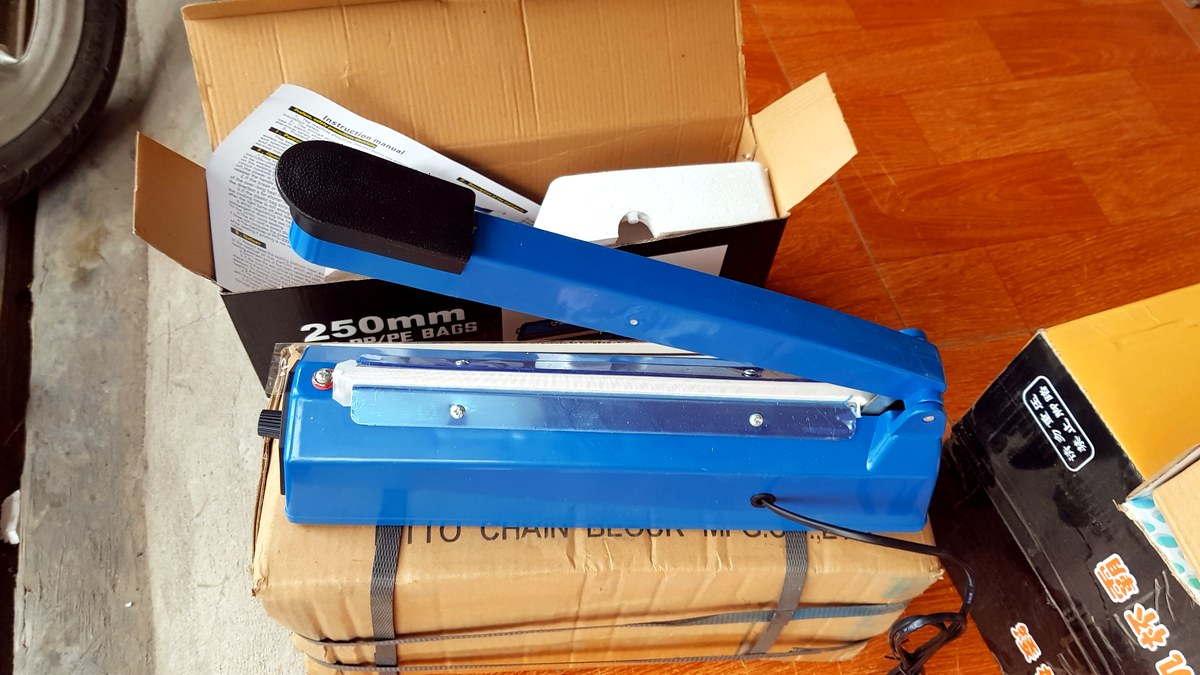
Dòng PFS thân thép: kiểm tra vải Teflon và dây hàn ngay khi đường hàn bắt đầu không đều
Trước khi chạy một lô hàng mới, nhất là khi vừa đổi loại túi hoặc đổi độ dày túi, hãy dành ba túi để hàn thử theo trình tự sau:
Ba túi thử này rẻ hơn nhiều so với việc đóng gói xong cả lô mới phát hiện hở mép và phải làm lại toàn bộ.
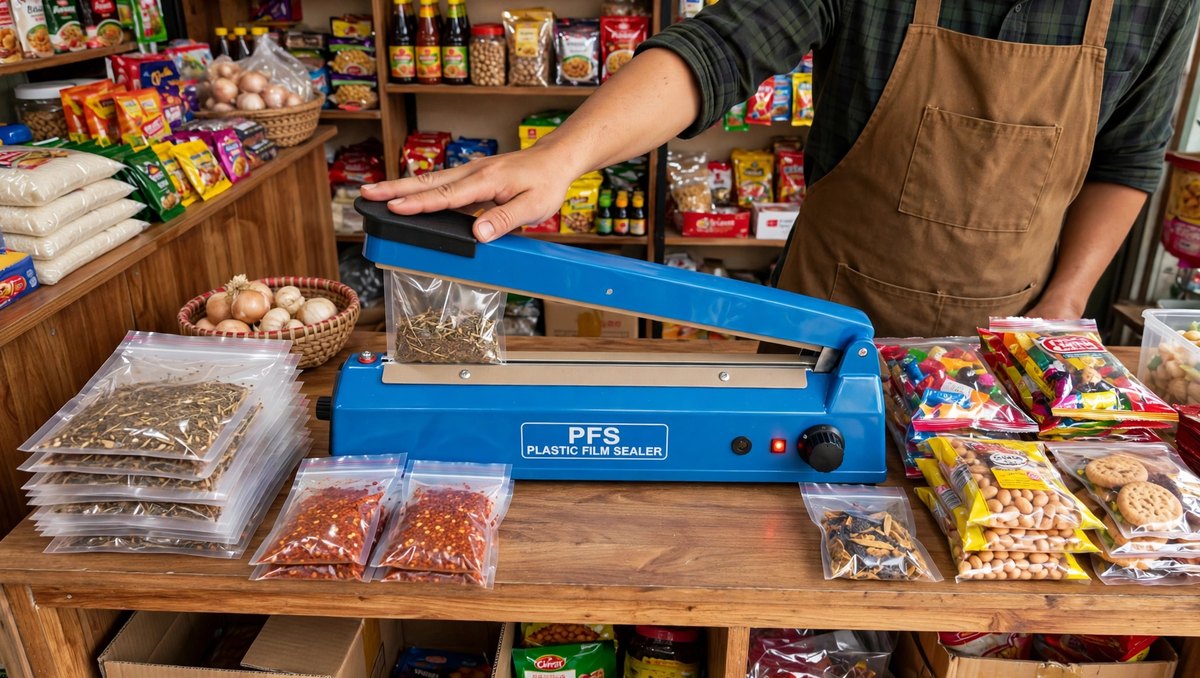
Tại quầy nhỏ, hàn thử một túi trước khi đóng cả mẻ là thói quen giúp tránh hở mép hàng loạt.
Nếu đã đi hết năm nguyên nhân trên mà đường hàn vẫn không ổn định, vấn đề thường nằm ở việc máy không còn khớp với sản lượng và loại túi hiện tại. Đối chiếu nhanh theo quy mô đóng gói:
| Sản lượng mỗi ngày | Dòng máy phù hợp | Lý do |
|---|---|---|
| Dưới 100 túi | Dập tay thân thép, dòng PFS | Chi phí thấp, đủ lực cho túi nhôm khi đóng gói ít |
| Khoảng 100 đến 500 túi | Dập chân, tiêu biểu là máy hàn miệng túi dập chân JT650 | Công suất 2300W, thanh hàn dài 65cm và rộng 8mm, hai tay rảnh để giữ thẳng miệng túi lớn |
| Trên 500 túi | Liên tục DBF-900 | Băng tải tự động cho tốc độ đều, mối hàn rộng 4 đến 12mm, tải mỗi gói 3 đến 5kg |
JT650 hàn được nhiều chất liệu từ túi zip, nilon, túi bạc đến các loại nhựa PE, PP, PVC, và có chân đỡ kích thước 71×50×80cm nên đứng máy vững khi ép các túi lớn. Trong khi đó DBF-900 dùng điện 220V, công suất 500W, nặng 18kg, phù hợp đặt cố định trên bàn đóng gói của xưởng.
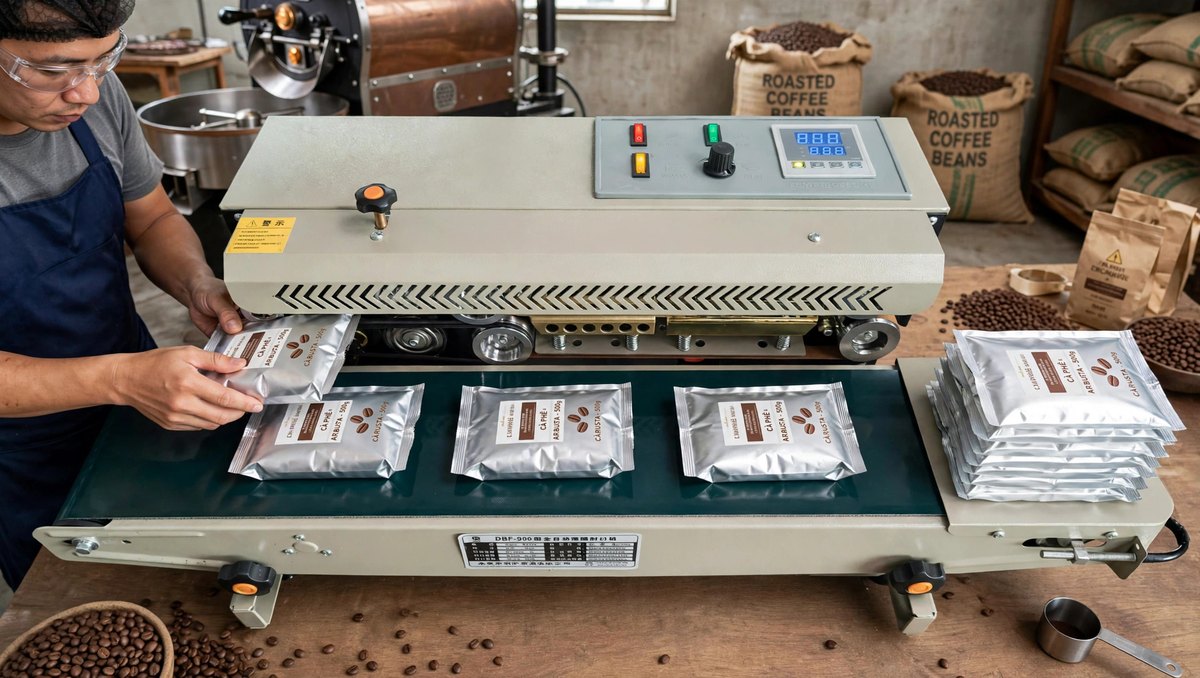
Xưởng cà phê hàn túi bạc bằng DBF-900: sản lượng lớn cần tốc độ băng tải đều để đường hàn ổn định.
Máy hàn dập tay vỏ nhựa có ép được túi nhôm không? Không nên dùng lâu dài. Túi nhôm cần nhiệt cao và lực ép đều, máy vỏ nhựa nhanh xuống cấp, đường hàn hẹp và dễ hở. Nếu đóng gói thường xuyên, hãy chuyển sang dòng thân thép hoặc dập chân.
Vì sao đường hàn kín ở giữa nhưng hở ở hai đầu? Thường do mép túi chưa được vuốt phẳng, miệng túi đặt lệch, hoặc lực ép dàn không đều về hai đầu thanh hàn. Kiểm tra lại cách đặt túi và tình trạng vải Teflon ở hai đầu trước khi chỉnh nhiệt.
Hàn túi bạc nên để nhiệt độ bao nhiêu? Không có một con số chung cho mọi loại túi, vì độ dày màng khác nhau. Hãy bắt đầu từ mức trung bình của máy, hàn thử và tăng dần từng nấc nhỏ cho đến khi đường hàn dính chắc mà mép túi không bị sun. Quy trình hàn thử 3 túi ở trên là cách chốt con số đúng cho lô túi của bạn.
Túi hàn xong kín ngay, nhưng vài phút sau lại bung? Đây là dấu hiệu mối hàn bị nhấc ép quá sớm hoặc băng tải chạy quá nhanh, lớp màng chưa kịp nguội và đông cứng. Giữ ép thêm 2 đến 3 giây với máy dập, hoặc giảm tốc độ băng tải với máy liên tục.
Đường hàn hở có phải lúc nào cũng do máy hỏng? Không. Phần lớn trường hợp đến từ thông số chưa khớp loại túi, mép túi bẩn hoặc vải Teflon đã mòn. Chỉ khi đã loại trừ hết các nguyên nhân trên mà máy vẫn không giữ được nhiệt ổn định, mới cần kiểm tra sâu về điện và bộ gia nhiệt.
Hàn túi nhôm bị hở mép không phải lỗi khó, quan trọng là tra đúng thứ tự: nhìn biểu hiện, khoanh nguyên nhân, chỉnh từng yếu tố một và hàn thử trước khi chạy loạt. Khi nhu cầu đóng gói đã vượt khả năng của chiếc máy hiện tại, đổi đúng dòng máy sẽ rẻ hơn nhiều so với thời gian làm lại hàng lỗi.
Nếu bạn chưa chắc xưởng mình hợp dòng máy nào, liên hệ Kim Chí Bảo qua số 0868.019.119 hoặc ghé địa chỉ: Tầng 2, TTTM giải trí Bắc Ninh, Số 397 Ngô Gia Tự, Phường Kinh Bắc, Tỉnh Bắc Ninh, Việt Nam để được tư vấn theo đúng loại túi và sản lượng đang đóng gói. Với các sản phẩm cần bảo quản kín lâu hơn sau khi hàn, bạn có thể tham khảo thêm dòng máy hút chân không để kết hợp hút chân không trước khi hàn miệng túi.
Đánh giá:
| Gửi đánh giá của bạn về bài viết: | Gửi đánh giá |
 Những Sai Lầm Cần Tránh Khi Mua Máy Nướng Xúc Xích
 Cách Bảo Dưỡng Tời Treo Mini LES Giúp Tăng Tuổi Thọ
 Đừng Mua Máy Hàn Miệng Túi Dập Chân Nếu Bạn Chưa Biết 5 Điều Này
 Mới mua xe nâng tay thấp về, làm ngay 3 việc này để xe bền gấp đôi
 Top 5 Lý Do Xưởng Lớn Chuyển Sang Dùng DZ600-2SA 2 Buồng
 Máy Hút Chân Không – Tối Ưu Việc Bảo Quản Thực Phẩm Tại NhàMáy Hút Chân Không – Tối Ưu Việc Bảo Quản Thực Phẩm Tại Nhà
 Quy định an toàn khi vận hành pa lăng: Hướng dẫn đầy đủ theo tiêu chuẩn cho người sử dụng
 Túi hàn không kín, dễ bung mép? 6 nguyên nhân doanh nghiệp thường bỏ qua
 Những Lỗi Thường Gặp Khi Sử Dụng Tời Điện Và Cách Khắc Phục Hiệu Quả
 Lưu Ý Khi Mua Tời Điện Mini: 8 Tiêu Chí Quan Trọng Cần Biết
Share:


 Vì Sao Kho Hàng Nào Cũng Nên Trang Bị Xe Nâng Tay?
 Những Sai Lầm Cần Tránh Khi Mua Máy Nướng Xúc Xích
 Cách Bảo Dưỡng Tời Treo Mini LES Giúp Tăng Tuổi Thọ
 Đừng Mua Máy Hàn Miệng Túi Dập Chân Nếu Bạn Chưa Biết 5 Điều Này
 Mới mua xe nâng tay thấp về, làm ngay 3 việc này để xe bền gấp đôi

|
Nguyễn Việt Hoa Máy hút chân không công nghiệp DZ260 |
Số 1, Vũ Kiệt, Phường Kinh Bắc, tỉnh Bắc Ninh
✉ Email: kimchibao.sales05@gmail.com
☎ Hotline: 0868019119